- DEF70D állítható adagolási sebességű csősorjázó gép
- ZTM-50/60/76/114 több anyagból alkalmazható félautomata kúpos csőcsökkentő gép
- SS sorozatú teljesen automatikus CNC csőhajlító gép
- GY S Shape sorozatú kerek csőhengergép
- DTM40 nagy hatékonyságú kétfejű hidraulikus csővégformázó gép
- AZTM-50/76 automatikus CNC fémcsővég zsugorító és elvékonyodó gép

anyag a csőalakításhoz: Alkalmazások, Kiválasztási kritériumok és Gyakorlati útmutató
Dátum: Sep 17, 2026
Amikor egy gyártó az anyagról kérdez minket csőképzés , általában egy másik kérdéssel válaszolunk: mit próbálsz építeni, és mennyire feszesek a kanyarok? A hajlítógépbe betöltött anyag határozza meg a szerszám élettartamát, a ciklusidőt, a hajlítás minőségét és azt, hogy a kész alkatrész átmegy-e az ellenőrzésen. Nincs univerzális legjobb anyag a csőalakításhoz; csak egy adott munkához van megfelelő anyag.
Miért számít az anyagválasztás a csőformázásban?
A csőformázás számos műveletet lefed: forgó húzóhajlítás, hengerhajlítás, vágás, végformázás, letörés és lyukasztás. Mindegyik folyamat másképp lép kölcsönhatásba a munkadarab anyagával. A szépen meghajló csövet nehéz lehet tisztán vágni. A repedés nélkül végformázó ötvözet olyan agresszívan visszaugrik, hogy minden hajlítási szöget kompenzálni kell. Az anyag viselkedésének megértése a különbség a zökkenőmentes gyártás és a selejthalom között.
Három tulajdonság számít a legfontosabbnak: folyáshatár, nyúlás és munkaedzés. A folyáshatár határozza meg, hogy mekkora erőre van szükség ahhoz, hogy a cső plasztikusan deformálódni kezd. A nyúlás azt jelzi, hogy az anyag milyen messzire tud megnyúlni, mielőtt eltörne, ami kritikus a szűk sugarú hajlításoknál. A munkaedzés azt írja le, hogy az anyag milyen gyorsan válik szilárdabbá, ahogy deformálódik, ami befolyásolja a hajlíthatóságot, a szerszámkopást és az elkészíthető alakítási lépések számát.
Közös anyagok a csőalakításhoz
Ezeket az anyagokat látjuk leggyakrabban a csőalakító műhelyekben, valamint az ezektől elvárható viselkedést.
| Anyag | Tipikus alkalmazások | Alakíthatósági megjegyzések |
|---|---|---|
| DOM 1020/1026 lágyacél | Görgőketrecek, alvázak, szerkezeti keretek | Kiváló választás mindenre; előre láthatóan hajlik a tüske alátámasztásával |
| 4130 chromoly | Repülés, motorsport, könnyűszerkezetek | Erős, de nagyobb erőt és gondos visszarugózási kompenzációt igényel |
| Ausztenites rozsdamentes (304/316) | Élelmiszer-feldolgozás, orvosi berendezések, építészeti munka | Munka - gyorsan megkeményedik; erős gépekre és jó kenésre van szüksége |
| Alumínium (6061, 6063) | Bútorok, hőcserélők, korlátok | Szűk sugarakon könnyen reped; gondosan válassza meg az indulatot és a tüskét |
| Réz és sárgaréz | Vízvezeték, elektromos alkatrészek, dísztárgyak | Puha és könnyen formázható, de hajlamos a karcolásra és az oválisra |
| Titán (2. és 5. fokozat) | Repülési, tengeri, orvosi implantátumok | Nagyon kihívást jelent; speciális szerszámokat és lassú hajlítási sebességet igényel |
A lágyacél, különösen a DOM 1020 vagy 1026, továbbra is a legelterjedtebb anyag a csőalakításhoz szerkezeti és autóipari munkákban. Kiszámíthatóan hajlik, jól tartja formáját, és következetesen reagál a tüskével támasztott hajlításra. A bukóketreceket, alvázelemeket és nehézberendezés-alkatrészeket gyártó üzletek számára a DOM acél kínálja a legjobb egyensúlyt az erő, a hajlékonyság és a költségek között.
Az ausztenites rozsdamentes acélok, mint például a 304 és 316, népszerűek az élelmiszer-feldolgozásban, az orvosi berendezésekben és az építészeti projektekben. Ellenállnak a korróziónak és jól néznek ki, de agresszíven keményednek. A részben meghajlított rozsdamentes cső a deformált zónában keményebbé és erősebbé válik, megnöveli a hajlítás hátralévő részéhez szükséges erőt és felgyorsítja a szerszámkopást. Az alumínium-bronz ablaktörlő matricák és a kiváló minőségű kenőanyag elengedhetetlenek a tiszta rozsdamentes ívekhez.
Az olyan alumíniumötvözetek, mint a 6061-T6 és a 6063-T52 könnyűek és könnyen megmunkálhatók, ezért uralják az olyan iparágakat, mint a bútorok, HVAC , és építészeti korlát. Szűk sugarakon azonban könnyebben megrepednek. Az edzettségi állapot kritikus: a teljesen edzett T6 temper sokkal kisebb nyúlással rendelkezik, mint a T52 vagy O temper. Ha szűk alumínium hajlításokra van szüksége, válasszon lágyabb temperamentumot, és használjon elég golyós tüskét a belső fal megtámasztásához.
Anyagtulajdonságok, amelyek befolyásolják a formázási viselkedést
Hozamerő és rugózás
A rugózás a cső rugalmas helyreállítása a hajlítási terhelés eltávolítása után. Minden anyag más-más mértékben ugrik vissza. A nagy szilárdságú anyagok, mint például a 4130 chromoly és a titán sokkal jobban visszarugóznak, mint az enyhe acél, ezért a hajlítószerszámnak olyan szögben kell túlhajlítania a csövet, amely kompenzálja a helyreállítást. A modern CNC csőhajlító gépek ezt programozható kompenzációval kezelik, de minden anyagtételt még ellenőrizni kell.
Megnyúlás és minimális hajlítási sugár
A nyúlás határozza meg, hogy a cső milyen szorosan hajlítható meg, mielőtt a külső fal eltörik. Általános szabály, hogy minél keményebb az anyag, annál nagyobbnak kell lennie a minimális középvonali sugárnak a cső átmérőjéhez képest. Az enyhe acélcső gyakran a külső átmérő 1,5-szeresének megfelelő szűk sugárra hajlítható, míg a nagy szilárdságú alumínium- vagy titáncsöveknél az átmérő háromszorosára vagy ennél nagyobbra lehet szükség. A külső fal elvékonyodása és a belső ráncosodás a két meghibásodási mód, amire figyelni kell.
Munkaedzés és szerszámkopás
A gyorsan keményedő anyagok, a rozsdamentes acél és a titán a klasszikus példák, gyorsabban kopnak a szerszámok, és több energiát igényelnek a géptől. Amikor kiválaszt egy anyagot a csőalakításhoz, vegye figyelembe a szerszámok karbantartásának költségeit és a robusztus rögzítés szükségességét. A nagy teherbírású CNC hajlító szervohidraulikus vezérléssel sokkal jobban illeszkedik ezekhez az anyagokhoz, mint egy könnyű gép.
Szerszámanyagok: Illessze a szerszámot a csőhöz
A csővel érintkező szerszámok gyakran döntik el, hogy egy nehéz anyag sikeresen kialakítható-e. A legtöbb szénacél csőhajlítási munkához az ötvözött acél szerszámok a legjobb választás, mert ellenáll a kopásnak és megőrzi méretpontosságát hosszú gyártási folyamatok során. Ha azonban a munkadarab rozsdamentes vasból vagy titánból készül, a szerszám és a cső közötti nyomás kopást és horzsolást okozhat. Ilyen esetekben az ablaktörlő matricák és tüskék alumínium-bronz szerszámai csökkentik a súrlódást és védik a cső felületét.
A krómozott tüskék egy másik gyakori lehetőség. Alacsony súrlódást kínálnak alumínium-, réz- és bronzcsövek hajlításához, és jól bírják a nagy mennyiségű gyártást. A kulcs az, hogy a szerszámanyagot ne csak a munkadarabhoz, hanem a kenési stratégiához és a gép teljesítményéhez is igazítsa.
A megfelelő gép kiválasztása az anyagkeverékhez
Miután megértette a csőalakításhoz szükséges anyagot, a következő lépés az, hogy hozzáigazítsa a megfelelő felszereléshez. A nagy szilárdságú acélból készült nehézfalú csövek teljesen automatikus CNC hajlítógépet igényelnek szervo-hidraulikus erővel és tüsketengellyel, amely nagy terhelést is képes kezelni. A vékonyfalú alumínium és rozsdamentes csövek precíz tüskeszabályozást és egyenletes hajlítási sebességet igényelnek a ráncok és az ovalitás elkerülése érdekében.
 SB-219CNC teljesen automatikus CNC csőhajlító gép szervo-hidraulikus vezérléssel Ez a teljesen automatikus csőhajlító három programozható tengellyel, szervomotorokkal és érintőképernyős PLC-vel rendelkezik, amelyek támogatják a hidraulikus és CNC üzemmódokat a precíz, megismételhető hajlítások érdekében különböző anyagokon. Termék megtekintése →
Az anyagok széles skáláját hajlító műhelyekben a programozható sugárkompenzációval és többsugarú képességgel rendelkező gép többórás beállítási időt takarít meg. Ügyfeleink be autóipari gyártás rutinszerűen egyetlen műszakban válthat a lágyacél, alumínium és rozsdamentes acél között. Sikerük kulcsa egy olyan gép, amely minden anyaghoz és csőmérethez eltárolja a hajlítási paramétereket.
A vágás és a végformázás az anyagtól is függ
A hajlítás nem az egyetlen művelet, ahol az anyag számít. A cső tiszta, túlzott sorja nélküli vágásához az anyag keménységéhez igazodó pengesebesség és előtolás szükséges. Az alumínium például gyorsan vág, de hajlamos beépült élt kialakítani a pengén, míg a rozsdamentes acél lassabb sebességet és több hűtőfolyadékot igényel.
 CNC sorozatú automatikus szervo adagolócső vágógép Automatizált körfűrész vágógép PLC vezérléssel, hidraulikus befogással és előtolóval, amely képes sorjamentes vágásra szénen és rozsdamentes acélon, többcsöves rögzítéssel és alacsony zajszinttel. Termék megtekintése →
A végformázás, amely magában foglalja a csővég redukálását, kiterjesztését és hidegalakítását, egyformán érzékeny az anyagminőségre. A jó nyúlású anyag átmérője egyetlen mozdulattal több milliméterrel csökkenthető. Ehelyett egy törékeny vagy megkeményedett anyag megrepedhet. A hidraulikus végformázó gépek állítható lökettel és sebességgel biztosítják az egyes anyagokhoz való alkalmazkodáshoz szükséges irányítást.
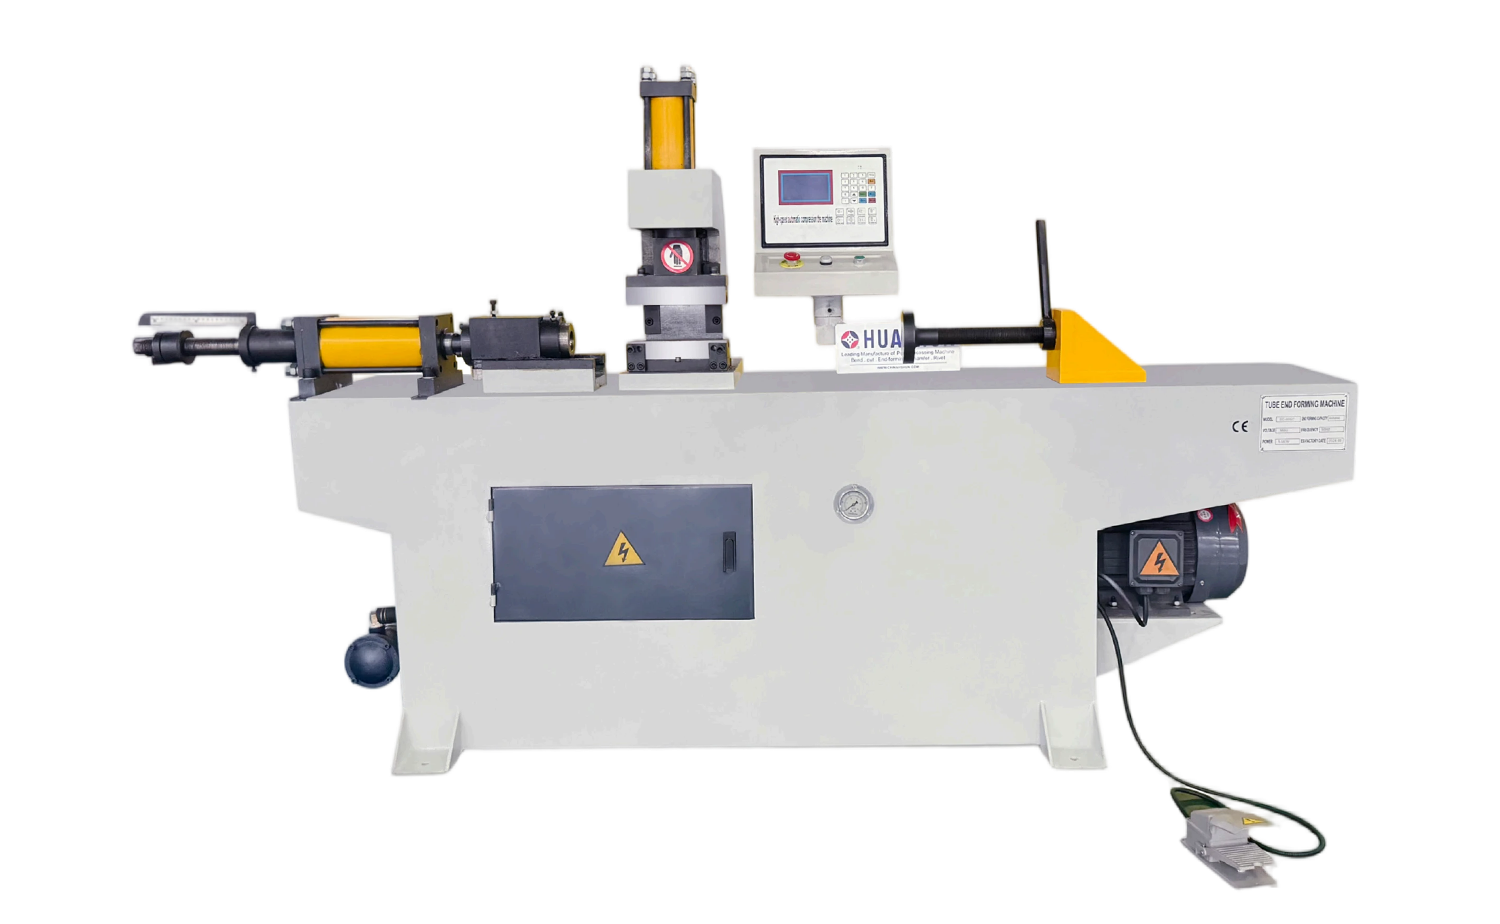 TM40 automatikus egyfejű csővégformázó gép Hidraulikus végformázó gép PLC érintőképernyővel, amely automatikus vagy kézi üzemmódokat és sokoldalú szerszámformákat kínál a csővégek csökkentésére, bővítésére és hidegalakítására nagy volumenű gyártás során. Termék megtekintése →
A nagy mennyiségű gyártáshoz az automatikus egyfejű végformázó a megfelelő szerszámkészlettel konzisztens eredményeket produkál nagy tételekben. Bármilyen anyagot is választ, tesztelje az anyagot, és állítsa be az alakítási sebességet és a kenést, mielőtt elkötelezi magát a teljes gyártás mellett.
Gyakorlati tippek a csőformázó anyag kiválasztásához
- Mindig ellenőrizze az anyagbizonyítványt. A folyáshatár és a nyúlás hőtételenként változó.
- Futtasson le hajlítási teszteket a gyártás előtt. Egy kis minta a tényleges szerszámokkal visszaugrást, gyűrődést és fal elvékonyodását mutatja.
- Igazítsa az indulatot a hajlítási sugárhoz. Szűk hajlításokhoz válasszon lágyabb temperamentumot, és formázás után szükség esetén hőkezelje.
- Használjon bőségesen kenést a rozsdamentes acélhoz és a titánhoz.
- Vezessen naplót az anyagtételekről és a gépbeállításokról, hogy az ismételt rendelések bevált paraméterekkel kezdődjenek.
- Korán beszéljen a gép szállítójával. Egy tapasztalt csőformázó berendezés gyártója ajánlhat szerszám- és gépkonfigurációkat az Ön anyagkeverékéhez.
Az anyag minden sikeres csőalakító művelet alapja. Ha megérti, hogy a folyáshatár, a nyúlás és a munkaedzés hogyan befolyásolja a folyamatot, és az anyagot a megfelelő géphez és szerszámokhoz illeszti, egyenletes hajlítási minőséget, hosszabb szerszámélettartamot és kevesebb kiselejtezett alkatrészt érhet el. Ha új anyagot értékel csőformázáshoz, és tanácsot szeretne kérni a berendezés beállításához, forduljon csapatunkhoz. Valószínűleg hajlítottuk már, vagy ismerünk valakit, akinek van.


Szerzői jog © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Minden jog fenntartva.
Egyedi precíziós csőformázó gépek gyártói