- CNC M sorozatú teljesen automatikus többsugarú csőhajlító gép
- CNC S sorozatú teljesen automatikus csőhajlító gép opcionális szimulációs funkcióval
- CNC L sorozatú teljesen automatikus csőhajlító gép szervo-hidraulikus vezérléssel
- CNC sorozatú csőhengerhajlító gép háromgörgős meghajtással
- CNC sorozatú csőhengerhajlító gép fémprofilokhoz
- SS sorozatú teljesen automatikus CNC csőhajlító gép

Hogyan működik a változó sugarú csőhajlítás CNC többsugarú és görgős hajlítógépekkel?
Dátum: Sep 04, 2026
A változó sugarú csőhajlítás nem egyetlen gépi folyamat. A gyakorlatban ezt úgy általában érik el, hogy egy CNC húzóhajlítót kombinálnak hengerhajlítóval, vagy olyan gépet választanak, amely ugyanazon a csövön belül képes megváltoztatni a hajlítási sugarat. Tekintsünk egy hajlított csövet az autó kipufogóvezetékéhez. Előfordulhat, hogy az első kanyarnak szorosnak kell lennie, a másodiknak hosszú átmenetnek kell lennie, az utolsó szakasznak pedig lágy ívet kell követnie az alváz megtisztításához. Egy fix sugarú géphez külön szerszámra, több beállításra és gyakran hegesztett kötésekre lenne szükség. A cukrot folyamatosan tartja a csövet, csökkenti a gyártási kockázatot és javítja az alkatrész megbízhatóságát.
A két megbízható útvonal egy változó sugárhoz
Két praktikus módja van annak, hogy ugyanazon a csövön változó sugarat állítsunk elő. Az első módszer a CNC csőhajlító gép több sugarú képességgel. Ez a megközelítés jól működik kompakt ívek, kis átmérők és nagy mennyiségű gyártás esetén. A második módszer három vagy több hengerrel ellátott hengerhajlító gépet használ. Ez jobb a nagy sugarú ívek, vékony falú csövek és a görbület fokozatos megváltoztatása esetén.
A választás nem azon múlik, hogy általában melyik módszer a jobb. Arról van szó, hogy a módszert a cső átmérőjéhez, falvastagságához, hajlítási sugárához és gyártási mennyiségéhez kell igazítani. Sok üzletben a két azonos gépon a projekten dolgozik együtt.
- A CNC húzóhajlítás precíz, megismételhető, és tüsketartóval kezeli a szűk sugarakat.
- A görgős hajlítás hosszú szakaszokon nagy és fokozatos sugárváltoztatásra képes.
- A kombinált megközelítés húzó hajlítást alkalmaz a szűk vonás, és görgős hajlítást a görbék sepréséhez.
CNC többsugarú hajlítógépek szoros és programozható ívekhez
A CNC többsugarú hajlítógép egy húzó hajlítógép, amely ugyanazon a csövön belül képes megváltoztatni a hajlítási sugarat egyik hajlításról a másikra. A kezelő minden lépéshez beprogramozza az előtolás hosszát, a hajlítási szöget és a hajlítási sugarat. A gép pozícionálja a csövet, rögzíti, és nagy ismételhetőségű ívet alakít ki.
Mivel a szerszámok alátámasztják a belső falat, ezek a gépek összeomlás nélkül kezelik a vékonyfalú csöveket és a kis hajlítási sugarakat. A fal elvékonyodása ellenőrzött határokon belül marad, az oválisság pedig szűk tartományban tartható. Egy CNC M-sorozatú, teljesen automata, többsugarú csőhajlítógépet pontosan ilyen jellegű munkákra terveztek. A hidraulikus szervovezérlés egy többsugarú alakítófejjel kombinálja, ami alkalmassá teszi autó kipufogógázaihoz, szerkezeti bútorokhoz és HVAC alkatrészekhez.
 CNC M sorozatú teljesen automatikus többsugarú csőhajlító gép A vékonyfalú csövekhez és kis hajlítási cukorhoz tervezett szervo-hidraulikus gép támogatja az ismételhető gyártást szabályozott falvékonysággal és oválissággal, ideális az autók kipufogóihoz, bútorokhoz és HVAC alkatrészekhez. Termék megtekintése →
Gyártási környezetben a fő előny az ismételhetőség. A program mentése után a kezelő délután vagy a következő hónapban lefuttathatja ugyanazt az alkatrészt anélkül, hogy újratárgyalná a geometriát. Az egyetlen változtatásra van szükség, az anyagtétel vagy a szerszámbeállítás egy másik átmérőhöz.
Hengerhajlítás nagy és változó sugarak esetén
A görgős hajlítás a második út egy változó sugarúhoz. Egy háromgörgős gép a csövet forgó matricákon vezeti át, sima, változó görbét hozva létre. A középső görgő helyzetének megváltoztatásával a kezelő növelheti vagy csökkentheti a sugarat az áthaladás során. Ez lehetővé teszi, hogy egy kanyart nagy sugárban indítunk el, és húzzuk meg, vagy fordítva, anélkül, hogy a folyamat leállna.
A görgő hajlítás különösen hasznos hosszú, változó sugarú íveknél, például építészeti elemeknél, napelem-kereteknél és nagy átmérőjű technológiai csöveknél. Jól működik alumíniumon és más lágy ötvözeteken is, ahol a kis hajlítási sugarak tüsketámasz nélkül kockázatosak lennének. A CNC háromgörgős csőhengerhajlító gép segítségével a kezelő precízen szabályozhatja a görgő helyzetét, ami azt jelenti, hogy a sugár menet közben állítható. Ez egy egyszerű módja a folytonos változó sugár elérésének egy hosszú szakaszon.
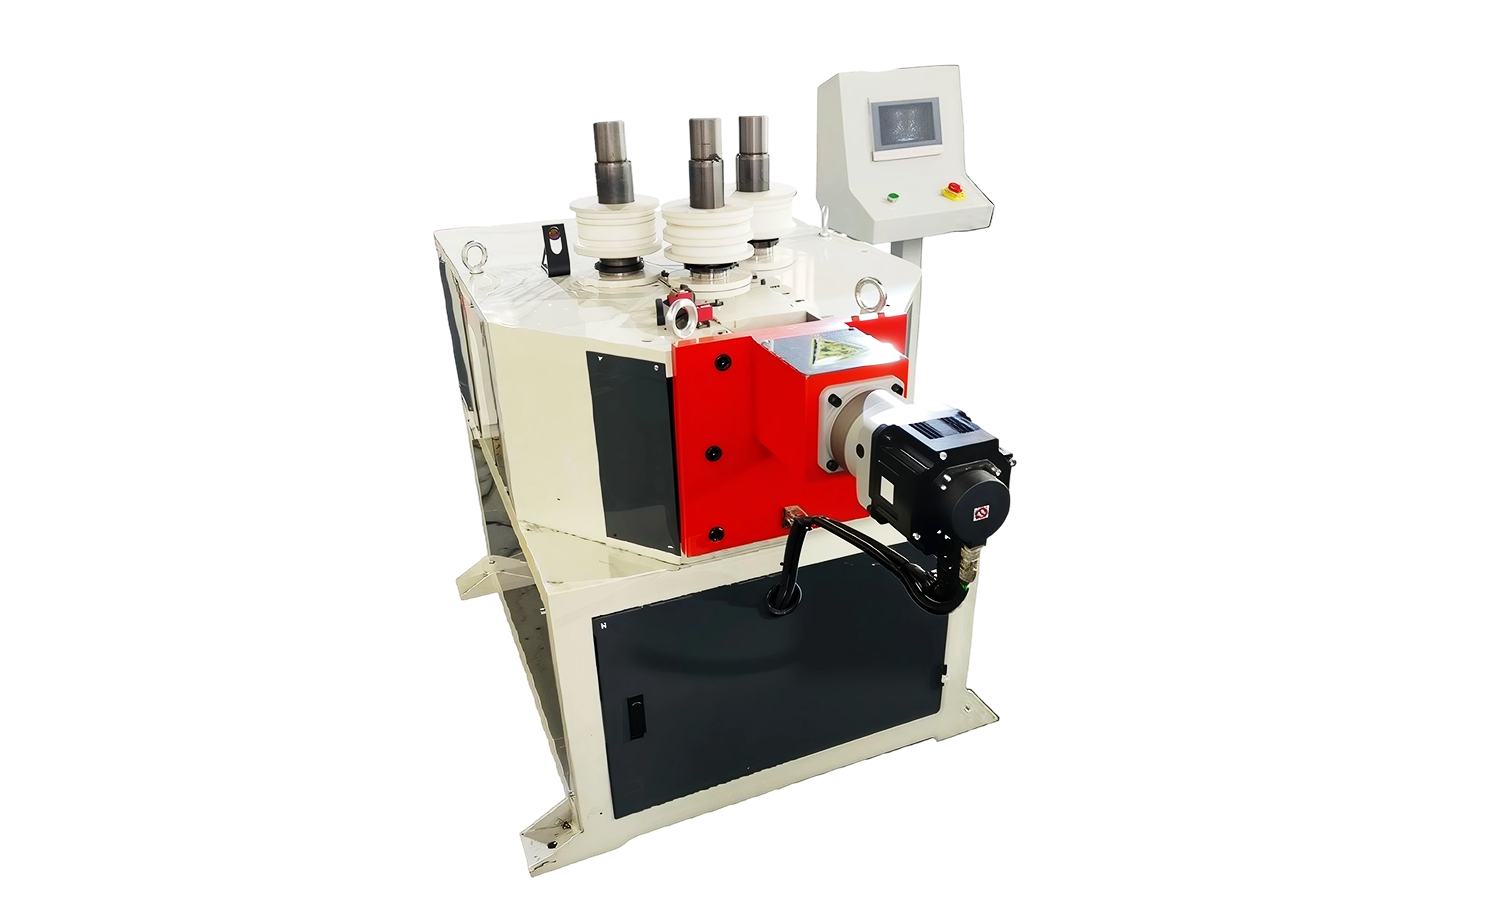 CNC háromgörgős csőhengerhajlító gép fémprofilokhoz A görgő helyzetének precíz szabályozását kínálja a folyamatosan változó sugarak elérése érdekében a hosszú szakaszokon, alkalmas építészeti elemekhez, napelemes keretekhez és nagy átmérőjű csövekhez tüsketartó nélkül. Termék megtekintése →
A kompromisszum a kisebb pontosság szűk sugarakon. A hengeres hajlítás nem helyettesíti a húzóhajlítást, ha az alkatrésznek tiszta, éles sarkra vagy szigorúan szabályozott falvastagságra van szüksége.
Főbb műszaki tényezők, amelyek vásárlás előtt ellenőrizni kell
A változó sugarú hajlítás bonyolultabbá teszi, így a vásárlási döntés néhány kritikus paramétertől függ.
- A cső külső átmérője (OD) és falvastagsága.
- Minimális és maximális hajlítási sugár.
- Falritkítási juttatás.
- Springback kompenzáció.
- Szükség van-e tüsketámaszra.
- Programozási képesség és szerszámbeállítás.
A falak elvékonyodása az egyik legfontosabb kockázat. Amikor egy csövet meghajlítanak, a külső fal megnyúlik, a belső fal pedig összenyomódik. Ha a hajlítási sugár túl kicsi a falvastagsághoz képest, a külső fal a tervezési határon túl megrepedhet vagy elvékonyodhat. A Springback egy másik kérdés. Hajlítás után a cső enyhén visszaugrik, ezért a gépnek ezt kompenzálnia kell a programban. A vásárlás véglegesítése előtt kérjen a szállítótól egy hajlítási mintát a tényleges csőanyagon.
Valódi iparágak, amelyek hasznot húznak a változó cukorú hajlításból
A változtatható sugarú hajlítást számos iparágban alkalmazzák, de néhány közülük kiemelkedik, mivel alkatrészeiket nagyon nehéz egyetlen fix hajlítási sugárral készítetteni. Az autógyártásban a kipufogórendszer gyakran szűk és enyhe hajlításokat igényel, hogy illeszkedjen az alváz szerkezetéhez. Ugyanez vonatkozik a HVAC-csövekre is, ahol a hűtőközeg-vezetékeknek kell követniük az egység belső elrendezését anélkül, hogy szivárognának vagy nyomásesést okoznának.
Az űrrepülésben az üzemanyag-vezetékek és szerkezeti keretek számára előnyös a folyamatos görbület, mivel csökkenti az feszültségkoncentrációt és leegyszerűsíti az összeszerelést. Az építészetben az ívelt homlokzati elemek és a kapaszkodók fokozatos sugárváltoztatásával sima vizuális vonalakat hoznak létre. A fitneszgépekben és bútorokban a változtatható sugarú keretek javítják az esztétikai és szerkezeti teljesítményt.
Két gyakori példa jól illusztrálja ennek szükségességét. Egyrészt az autógyártás a változó cukorú hajlításon alapul a kompakt padló alatti elrendezések érdekében, ahol több szűk ívnek kell csatlakoznia a nagyobb ívekhez. Másrészt a HVAC csővezetékek ugyanazt a megközelítést alkalmazzák a réz- vagy alumíniumcsövek hatékony vezetésére, gyakran sugarú hajlítással, amely hosszú, finom söprés követ.
Gyakorlati döntési útmutató
Válasszon CNC többsugarú hajlítót, ha alkatrészei szűk hajlítást, nagy ismételhetőséget és nagy gyártási mennyiséget igényelnek. Válasszon görgős hajlítót, ha nagy sugarú ívekre van szüksége, hogy hosszú hosszon változnak. Ha az üzlete vegye típusú alkatrészen dolgozik, fontolóra egy olyan gépet, amelyik képes kezelni.
| Funkció | CNC többsugarú hajlító | Roll Bender |
|---|---|---|
| Előnyös csőátmérő | Kicsitől közepesig | Közepestől nagyig |
| Tipikus hajlítási sugár | Feszestől közepesig | Nagytól nagyon nagyig |
| Falritkítás szabályozás | Erős tüskével | Óvatosan alkalmas vékony falakra |
| Ismételhetőség | Magas | Közepestől magasig |
| A legjobb | Autóipar, légtechnika, bútor | Építészeti, szerkezeti, technológiai csővezetékek |
Az egyik lehetőség egy többsugarú CNC gép hengerhajlító tartozékkal. Egy másik, hogy külön vásárolja meg a két gépet, és tervezze meg a munkafolyamatot az alkatrész geometriája körül. Akárhogy is, a helyes döntés magával a cső geometriájával kezdődik. Vegyen csőmintát, hajtson egy próbakanyart, és megjelent a cukorral, az ovális fal elvékonyodását, és végül a lekezik.
Ajánlott cikkek


Szerzői jog © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Minden jog fenntartva.
Egyedi precíziós csőformázó gépek gyártói