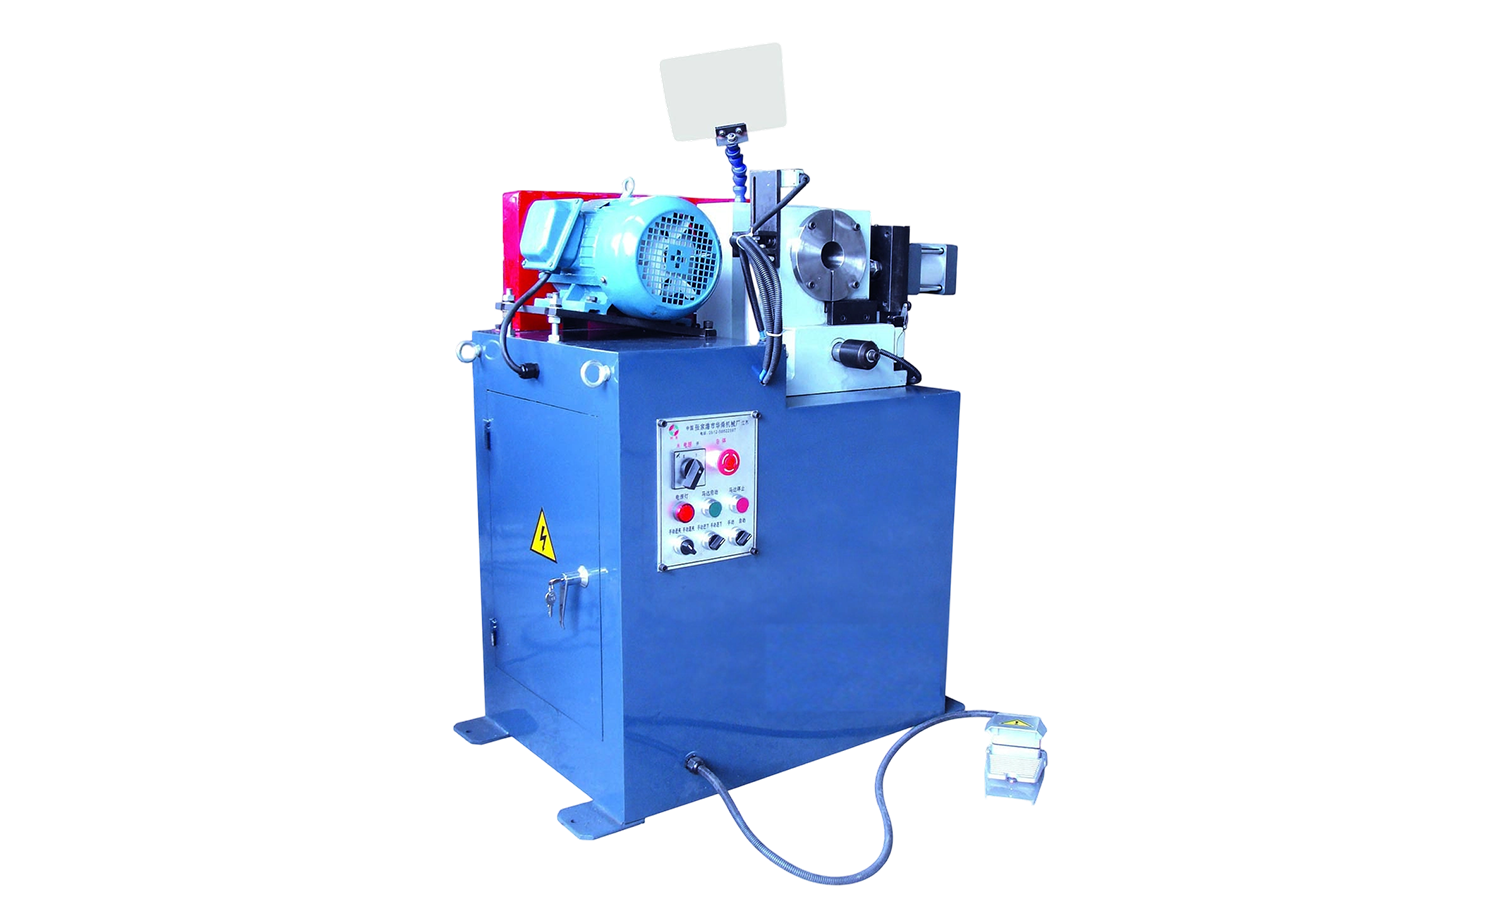
- TM100 többformájú egyfejű csővégformázó gép
- DTM40 nagy hatékonyságú kétfejű hidraulikus csővégformázó gép
- TM80 automatikus egyfejű csővégformázó gép
- TM40 nagy hatékonyságú automatikus egyfejű csővégformázó gép
- NC M sorozatú hidraulikus csőhajlító gép tüskevezérléssel
- CNC L sorozatú teljesen automatikus csőhajlító gép szervo-hidraulikus vezérléssel

Csőformázás: vágás, hajlítás, végformázás és befejezés részletesen elmagyarázva
Dátum: Sep 24, 2026
A csőformázás egy tág fogalom, és pontosan ezért lehet először zavaró. Valódi gyártási környezetben mindent lefed a cső hosszra vágásától és meghatározott sugárra való hajlításáig, a végek kialakításáig, az élek letöréséig, a lyukasztásig és az átmérők bővítéséig. Minden művelet kissé megváltoztatja az anyagot, és a sorrend számít. Ha rosszul állítja be a sorrendet, több időt fog tölteni az alkatrészek javításával, mint azok elkészítésével.
Mit takar a csőformázás a gyártás során
A legtöbben eljönnek csőformázás mert csövet kell hajlítaniuk. Ez a kézenfekvő kiindulópont, de a hajlítás önmagában ritkán lesz kész alkatrész. Egy tipikus munkafolyamat magában foglalja a cső hosszra vágását, a végek előkészítését, formára hajlítását, majd a részletek kidolgozását. Ha valamelyik lépés a tűréshatáron kívül esik, a végső összeállítás nem illeszkedik.
A mi oldalunkról a csőformázást egy láncnak tekintjük, nem pedig egyetlen cselekvésnek. A nem négyzet alakú vágás lehajlítja a szöget. A visszaugrással nem kompenzált hajlítás nem fog illeszkedni a rögzítéshez. A túl durva letörés tönkreteszi a hegesztést. Ezek nem elméleti problémák. Minden nap megjelennek azokban az üzletekben, amelyek a gyorsabb ciklusidőt és a szigorúbb tűréshatárokat szorgalmazzák.
Folyamattérkép az üzlethelyiséghez
Amikor új csőalkatrész érkezik, a leghasznosabb első lépés a műveletek sorrendjének feltérképezése. Az alábbi táblázat egy egyszerűsített változatot mutat be, amely a legtöbb fémcsőmunkát lefedi.
| Folyamat | Tipikus felszerelés | Mit nyújt |
|---|---|---|
| Vágás | Kézi, pneumatikus, hidraulikus vagy CNC fűrészek; lézervágók | Pontos hosszúságok ellenőrzött sorjakkal |
| Hajlítás | NC, CNC, hengerhajlítók, kétfejű gépek | Szögek, sugarak és több hajlítási geometria |
| Vég kialakítása | Egy- vagy kétfejű formázógépek | Kiterjesztett, kicsinyített vagy lezárt végek |
| Letörés | Egy- vagy kétfejes leélezőgépek | Tiszta hegesztési előkészítés és sorjázott élek |
| Lyukasztás | Hidraulikus vagy ívlyukasztó gépek | Lyukak, rések és hornyok |
| Bővül | Vízszintes vagy függőleges bővítőgépek | Szabályozott átmérő változtatások a szerelvényeknél |
 CNC sorozatú teljesen automatikus szervo adagolócső vágógép Teljesen automata PLC-vezérlésű cső- és rúdvágó gép olyan ipari műhelyek számára, amelyek hajlítás és végformázás előtt négyszögletes, alacsony sorjás vágást keresnek. Termék megtekintése →
A vágási lépés megadja a hangot. Ha a vágás nem szögletes, vagy a sorja nehéz, minden későbbi műveletnek kompenzálnia kell. Ezért sok üzlet befektet egy megbízható vágógépbe, mielőtt bármi mást továbbfejlesztene. A jó vágás sokkal kiszámíthatóbbá teszi a hajlítást és a végformázást.
Hogyan alakítják a különböző iparágak a csöveiket
Ugyanazok az alapfolyamatok jelennek meg az egyes iparágakban, de a prioritások változnak. In autóipari gyártás , a ciklusidő és az ismételhetőség általában a fő szempont. A HVAC-munkákban a csőformázás gyakran a tiszta ívekre és a megbízható csatlakozásokra összpontosít. Az építési és szerkezeti munkák általában a tartósságot és a nehéz falvastagság kezelésére való képességet részesítik előnyben.
Látunk csőformázást fitneszgépekben, háztartási gépekben, adatközponti hűtőrendszerekben és mezőgazdasági gépekben is. Ezen területek mindegyikének megvannak a saját tolerancia-elvárásai és mennyiségi követelményei. Egy havi néhány száz alkatrészt gyártó üzlet más felszerelést választ, mint egy három műszakos üzem. A folyamattérkép hasonló marad, de az automatizálás szintje változik.
Gyakori csőformálási problémák és azok olvasása
Néhány év csőgyártókkal végzett munka után kezdi felismerni ugyanazokat a problémákat, amelyek újra és újra felmerülnek. Legtöbbjük nem titokzatos. Ezek azt jelzik, hogy egy folyamatlépésre figyelmet kell fordítani.
Springback
Minden meghajlított cső egy kicsit visszaugrik, amikor a nyomás megszűnik. Ha a hajlítási szög következetesen ki van kapcsolva, a megoldás általában a vezérlőrendszerben történő kompenzálás vagy a szerszámok beállítása. A modern CNC-hajlítók ezt jól kezelik, de még mindig segít megérteni a használt anyagot. A falvastagság, az ötvözet és a temperálás mind befolyásolja a cső mozgását.
Sorja és végdeformáció
Egy sorja a vágott végén több, mint kozmetikai probléma. Eldobhatja a mérést, megrongálhatja a szerelvényt, vagy gyenge pontot hozhat létre a hegesztésben. A letörő és sorjázó gépek a szokásos megoldás, de a megfelelő vágókés és előtolás is számít. Ha a cső vége deformálódik vágás közben, a probléma inkább a befogásban vagy a fűrészlap állapotában lehet, nem pedig maga a gép.
 EF AC sorozatú nagy pontosságú egyfejű csőletörés gép Félautomata pneumatikus csőletörő gép, amely lapos, belső és külső éleket simít ki a sorja eltávolítására a további formázás előtt. Termék megtekintése →
Vége kialakuló repedések
Amikor egy végét kitágítják vagy redukálják, az anyagnak szakadás nélkül kell folynia. A repedések általában túl nagy deformációra utalnak egy menetben, rossz kenésre vagy izzításra szoruló anyagra. A próbadarab futtatása és a falvastagság ellenőrzése az alakítás után egyszerű szokás, amellyel sok selejt takarítható meg.
Berendezés kiválasztása túlvásárlás nélkül
Az egyik leggyakrabban feltett kérdés az, hogy egy üzletnek kézi géppel kell-e kezdenie, vagy egyenesen a CNC-modellhez kell-e kezdenie. Az őszinte válasz a mennyiségtől, az alkatrész összetettségétől és attól függ, hogy milyen kezelői képességekkel rendelkezik. A kézi hajlító tökéletes lehet kis volumenű munkákhoz és prototípusokhoz. Egy CNC gép megkeresi költségeit, ha több ezer alkatrész megismételhetőségére van szüksége.
- A gépet az aktuális munkaterheléshez igazítsa, ne pedig egy olyan előrevetítést, amely soha nem fog megtörténni.
- Vegye figyelembe a teljes folyamatláncot, mert egy nagy hajlító nem tudja megjavítani a rossz vágást.
- Gondoljon az átállási időre, ha sok különböző cikkszámot használ.
- Hagyjon teret a növekedésnek, de ne fizessen azért a kapacitásért, amelyet nem fog használni.
 CNC M sorozatú teljesen automatikus többsugarú csőhajlító gép Teljesen automatikus szervocsőhajlító programozható tengelyekkel és PLC érintőképernyős vezérléssel, amely alkalmas megismételhető, nagy pontosságú hajlításra igényes gyártási mennyiségeken. Termék megtekintése →
Az is segít, ha beszélsz valakivel, aki már látta az Ön típusát. Egy rövid beszélgetés a falvastagságról, a hajlítási sugárról és az éves térfogatról megelőzheti a költséges hibát.
A folyamat összehozása
A csőformázás akkor működik a legjobban, ha a lépéseket egyetlen rendszerként kezeljük. A vágás, hajlítás, alakítás, letörés, lyukasztás és kitágítás mind hatással vannak egymásra. A legjobb eredményeket általában azok az üzletek érik el, amelyek a műveletek közötti átadásra figyelnek, nem csak egyetlen gép teljesítményére.
Ha új gépsort tervez, vagy régi gépet cserél, kezdje egy világos folyamattérképpel és egy reális mennyiségbecsléssel. Innentől kezdve a berendezésválasztás sokkal könnyebben indokolhatóvá válik. Ha mélyebbre szeretné tekinteni a lánc egyik részét, a mi teljes útmutató a csővágáshoz részletesebben lefedi az opciókat és a kompromisszumokat.
Ajánlott cikkek


Szerzői jog © 2025 Zhangjiagang HuaShun Machinery Manufacture Co.,Ltd. Minden jog fenntartva.
Egyedi precíziós csőformázó gépek gyártói